
En resumen
El OEE mide qué parte del tiempo previsto una máquina produce piezas buenas a su velocidad nominal. Se calcula multiplicando disponibilidad, rendimiento y calidad. Para un fabricante de maquinaria, medirlo en casa del cliente sirve para tres cosas:
- Demostrar con datos lo que rinde su máquina.
- Detectar dónde pierde producción el cliente y ayudarle a recuperarla.
- Venderlo como un servicio recurrente: un informe periódico con recomendaciones.
Es lo que hacemos con ii40_Connect: calcular el OEE de cada máquina a partir de los datos de su autómata y presentarlo al fabricante y a su cliente.
Una advertencia: sin un dato fiable de piezas buenas y malas, la calidad no se puede medir. En ese caso es mejor hablar de disponibilidad y rendimiento que presentar un OEE incompleto.
Qué es el OEE y cómo se calcula
El OEE (Overall Equipment Effectiveness, eficiencia global del equipo) responde a una pregunta sencilla: de todo lo que esta máquina podría haber producido en el tiempo previsto, ¿cuánto ha producido de verdad y bien?
OEE = Disponibilidad × Rendimiento × Calidad
- Disponibilidad: tiempo que la máquina estuvo produciendo sobre el tiempo que estaba previsto que produjera. Baja con averías, cambios de formato y esperas.
- Rendimiento: lo que produjo sobre lo que habría producido a su velocidad nominal en ese tiempo. Baja con microparadas y con ciclos más lentos de lo normal.
- Calidad: piezas buenas sobre piezas totales. Baja con rechazos y reprocesos.
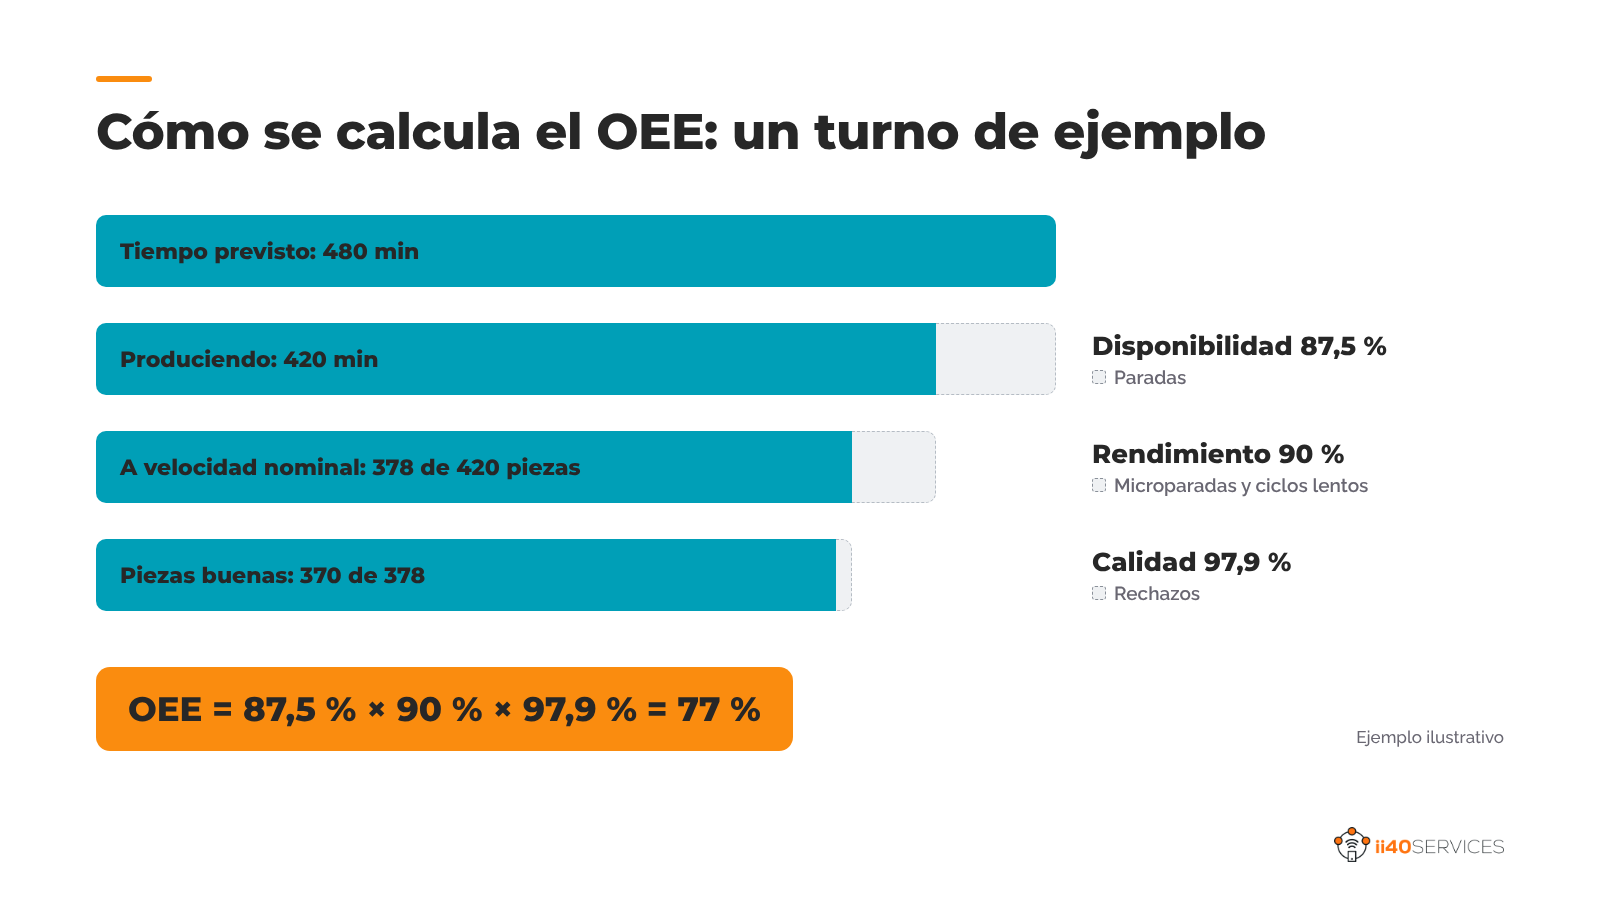
Ejemplo de un turno:
- Tiempo previsto: 480 minutos. Paradas: 60 minutos. Disponibilidad: 420 / 480 = 87,5 %.
- A su velocidad nominal (1 pieza por minuto) habría hecho 420 piezas. Hizo 378. Rendimiento: 378 / 420 = 90 %.
- De las 378 piezas, 370 fueron buenas. Calidad: 370 / 378 = 97,9 %.
- OEE: 87,5 % × 90 % × 97,9 % = 77 %.
La cifra sola dice poco. Lo útil es ver cuál de los tres factores empuja hacia abajo y por qué.
Por qué le interesa al fabricante medir el OEE de sus máquinas
El OEE suele ser cosa de la planta, no del fabricante de la máquina. Pero cuando es el fabricante quien lo mide, gana argumentos que antes no tenía:
- Demuestra lo que rinde su máquina. Con datos de producción reales, no con la ficha técnica.
- Separa lo que es de la máquina de lo que es del proceso. Si el OEE baja por esperas de material o por cambios de formato, el problema no es tuyo, y puedes demostrarlo.
- Encuentra mejoras que vender. Paradas que se repiten, ciclos que se alargan o ajustes mejorables son oportunidades de servicio, de repuesto o de modernización.
- Aprende para el diseño. Ver cómo trabajan de verdad tus máquinas en muchas plantas distintas es la mejor información para la siguiente generación.
Qué datos hacen falta (y la trampa de la calidad)
Para la disponibilidad y el rendimiento, casi todo sale del autómata de la máquina:
- Estado de la máquina: produciendo, parada, en alarma, en cambio de formato.
- Contador de piezas o ciclos, con su hora.
- Velocidad o ciclo nominal de cada referencia o programa.
- Calendario de producción: qué turnos estaban previstos. Sin él, una noche sin turno parece una parada.
- Motivo de las paradas, cuando el operario lo puede indicar. Es lo que convierte el OEE en un plan de mejora.
La calidad es la trampa. La máquina sabe cuántas piezas ha hecho, pero muchas veces no sabe cuántas eran buenas: eso lo decide un control de calidad posterior, en otro sistema. Si ese dato no está integrado, el factor de calidad se queda en 100 % por defecto y el OEE sale más alto de lo real.
En Garay integramos su sistema de metrología con el resto de datos de la línea, y los resultados de calidad quedan ligados a cada orden de producción. Si no hay una fuente de calidad, lo honesto es presentar disponibilidad y rendimiento y dejar la calidad para más adelante.
En ii40_Connect el cálculo necesita el calendario de producción, la velocidad ideal de cada producto o receta y, para la calidad, una fuente de piezas rechazadas: el contador de rechazos del autómata, la entrada del operario o un sistema de calidad integrado. Sin esa fuente, la calidad no entra en el cálculo.
Del OEE al servicio: cómo convertirlo en algo que el cliente paga
Un panel de OEE abierto a todas horas no es un servicio. Lo es cuando alguien lo analiza y propone qué hacer. Tres formatos que funcionan:
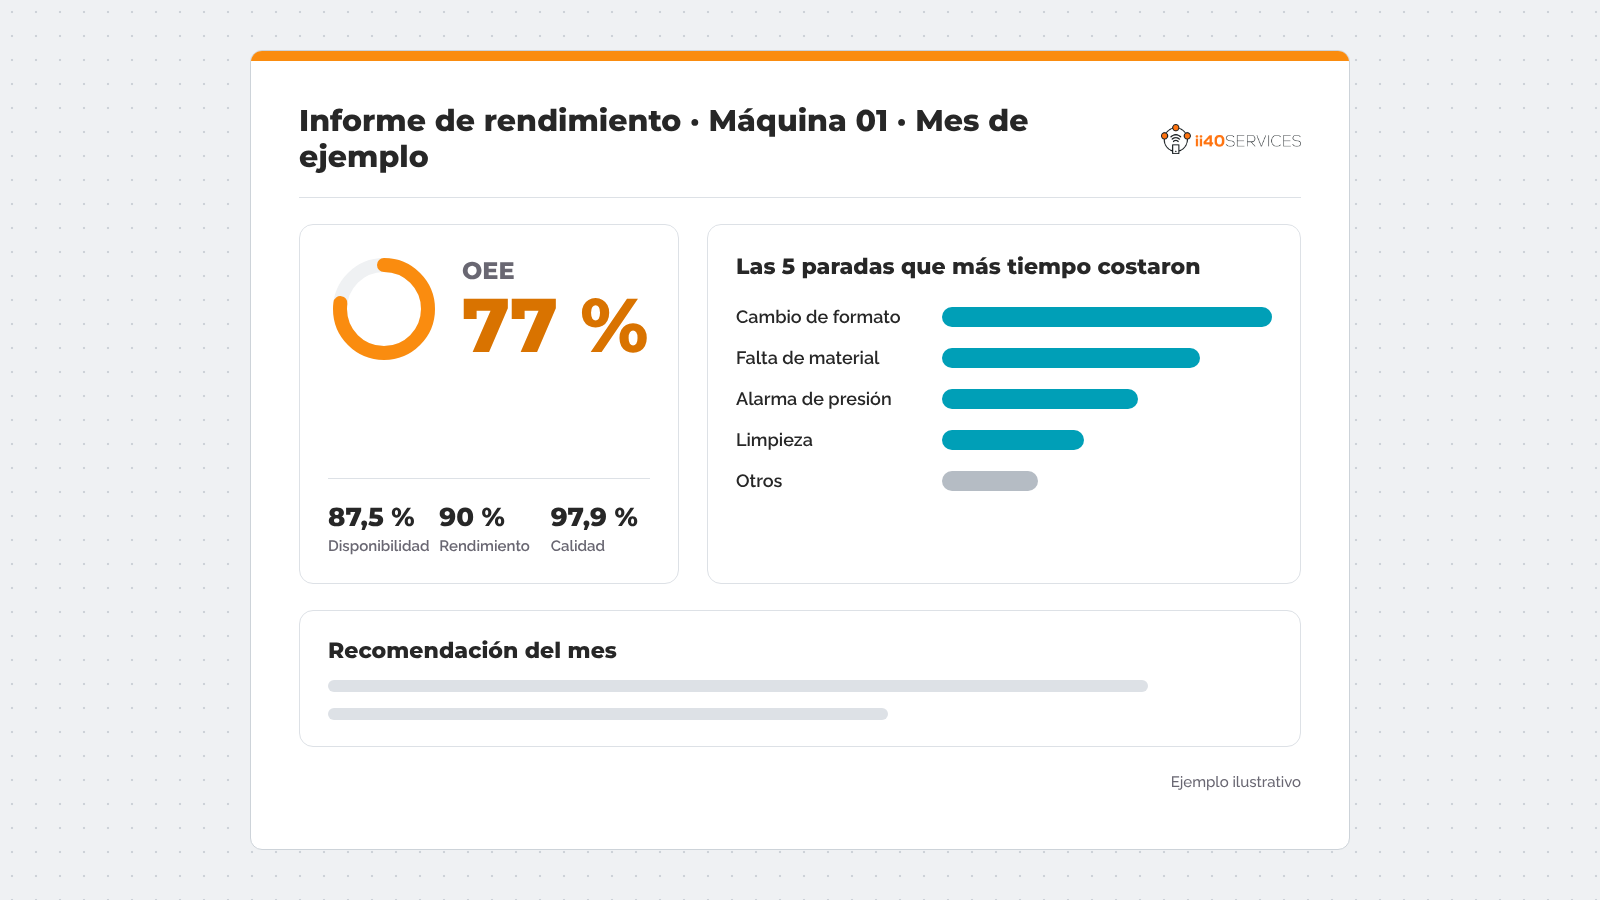
- Informe mensual de rendimiento. OEE por máquina, los tres factores, las cinco paradas que más tiempo han costado y una recomendación concreta.
- Revisión trimestral con el cliente. Media hora para repasar la evolución y acordar dos o tres acciones: un ajuste, una formación al operario, un repuesto, una mejora.
- Compromiso de rendimiento. En el nivel más alto, el fabricante se compromete a una disponibilidad mínima. Solo tiene sentido cuando llevas meses midiendo y conoces bien el comportamiento de la máquina.
La forma más sencilla de empezar es incluir el informe mensual en un contrato de servicio que ya tengas. El cliente ve el valor cada mes, y la conversación de la renovación se hace con datos.
Preguntas frecuentes
¿Cómo se calcula el OEE?
Multiplicando tres factores: disponibilidad (tiempo produciendo sobre tiempo previsto), rendimiento (producción real sobre producción a velocidad nominal) y calidad (piezas buenas sobre piezas totales). Por ejemplo, 87,5 % × 90 % × 97,9 % da un OEE del 77 %.
¿Puede un fabricante de maquinaria medir el OEE de sus máquinas en casa del cliente?
Sí, si la máquina está conectada a una plataforma de monitorización remota y el cliente comparte su calendario de producción. La calidad solo se puede medir si se integra el dato de piezas buenas y malas.
¿Qué es un buen OEE?
Depende mucho del sector y del tipo de máquina. Más que comparar con una cifra de referencia, conviene seguir la evolución de cada máquina y entender qué factor la limita.
¿Qué diferencia hay entre OEE y disponibilidad?
La disponibilidad es uno de los tres factores del OEE. Una máquina puede estar disponible casi siempre y tener un OEE bajo si trabaja lenta o produce muchas piezas malas.
¿Qué plataforma permite medir el OEE de máquinas instaladas en clientes?
Las plataformas de monitorización remota para fabricantes de maquinaria, como ii40_Connect, calculan el OEE a partir de los datos del autómata y los presentan por máquina y por cliente.
¿Qué es ii40_Connect?
ii40_Connect es una plataforma de monitorización remota y teleservicio para fabricantes de maquinaria, desarrollada por ii40 Services en Donostia-San Sebastián. Conecta las máquinas instaladas en los clientes del fabricante, recoge sus datos de funcionamiento y los convierte en servicios: soporte remoto, informes de rendimiento (OEE) e historial de cada máquina.
¿Vemos cuánto rinden tus máquinas?
Si quieres saber qué OEE podrías medir en tus máquinas y cómo presentarlo a tus clientes, cuéntanos qué fabricas y qué autómata lleva.
Para seguir leyendo:
- Cómo elegir una plataforma de monitorización remota para fabricantes de maquinaria, diez criterios para elegir bien la plataforma con la que dar servicio a tu base instalada.
- Teleservicio para fabricantes de maquinaria: resolver incidencias sin desplazar al técnico, cómo resolver incidencias sin desplazar al técnico y qué KPI de posventa lo demuestran.
- Historial de máquina: documentación e intervenciones en un solo sitio, documentación, intervenciones y datos de cada máquina en un solo sitio, para el fabricante y para el cliente.
Artículo elaborado por el equipo de ii40Services.