
Kurz gesagt
Die OEE (Gesamtanlageneffektivität) misst, welchen Anteil der geplanten Zeit eine Maschine mit ihrer Nenngeschwindigkeit Gutteile produziert. Sie wird berechnet, indem Verfügbarkeit, Leistung und Qualität multipliziert werden. Für einen Maschinenbauer bringt die Messung beim Kunden drei Dinge:
- Mit Daten belegen, was seine Maschine leistet.
- Erkennen, wo der Kunde Produktion verliert, und ihm helfen, sie zurückzugewinnen.
- Sie als wiederkehrenden Service verkaufen: ein regelmäßiger Bericht mit Empfehlungen.
Das tun wir mit ii40_Connect: Wir berechnen die OEE jeder Maschine aus den Daten ihrer Steuerung (SPS) und stellen sie dem Hersteller und seinem Kunden dar.
Eine Warnung: Ohne verlässliche Daten zu Gut- und Schlechtteilen lässt sich die Qualität nicht messen. In diesem Fall ist es besser, von Verfügbarkeit und Leistung zu sprechen, als eine unvollständige OEE zu präsentieren.
Was die OEE ist und wie sie berechnet wird
Die OEE (Overall Equipment Effectiveness, Gesamtanlageneffektivität) beantwortet eine einfache Frage: Von allem, was diese Maschine in der geplanten Zeit hätte produzieren können, wie viel hat sie tatsächlich und in guter Qualität produziert?
OEE = Verfügbarkeit × Leistung × Qualität
- Verfügbarkeit: Zeit, in der die Maschine produziert hat, im Verhältnis zu der Zeit, in der sie produzieren sollte. Sie sinkt durch Ausfälle, Formatwechsel und Wartezeiten.
- Leistung: das, was sie produziert hat, im Verhältnis zu dem, was sie in dieser Zeit mit ihrer Nenngeschwindigkeit produziert hätte. Sie sinkt durch Mikrostopps und durch langsamere Zyklen als üblich.
- Qualität: Gutteile im Verhältnis zu den Gesamtteilen. Sie sinkt durch Ausschuss und Nacharbeit.
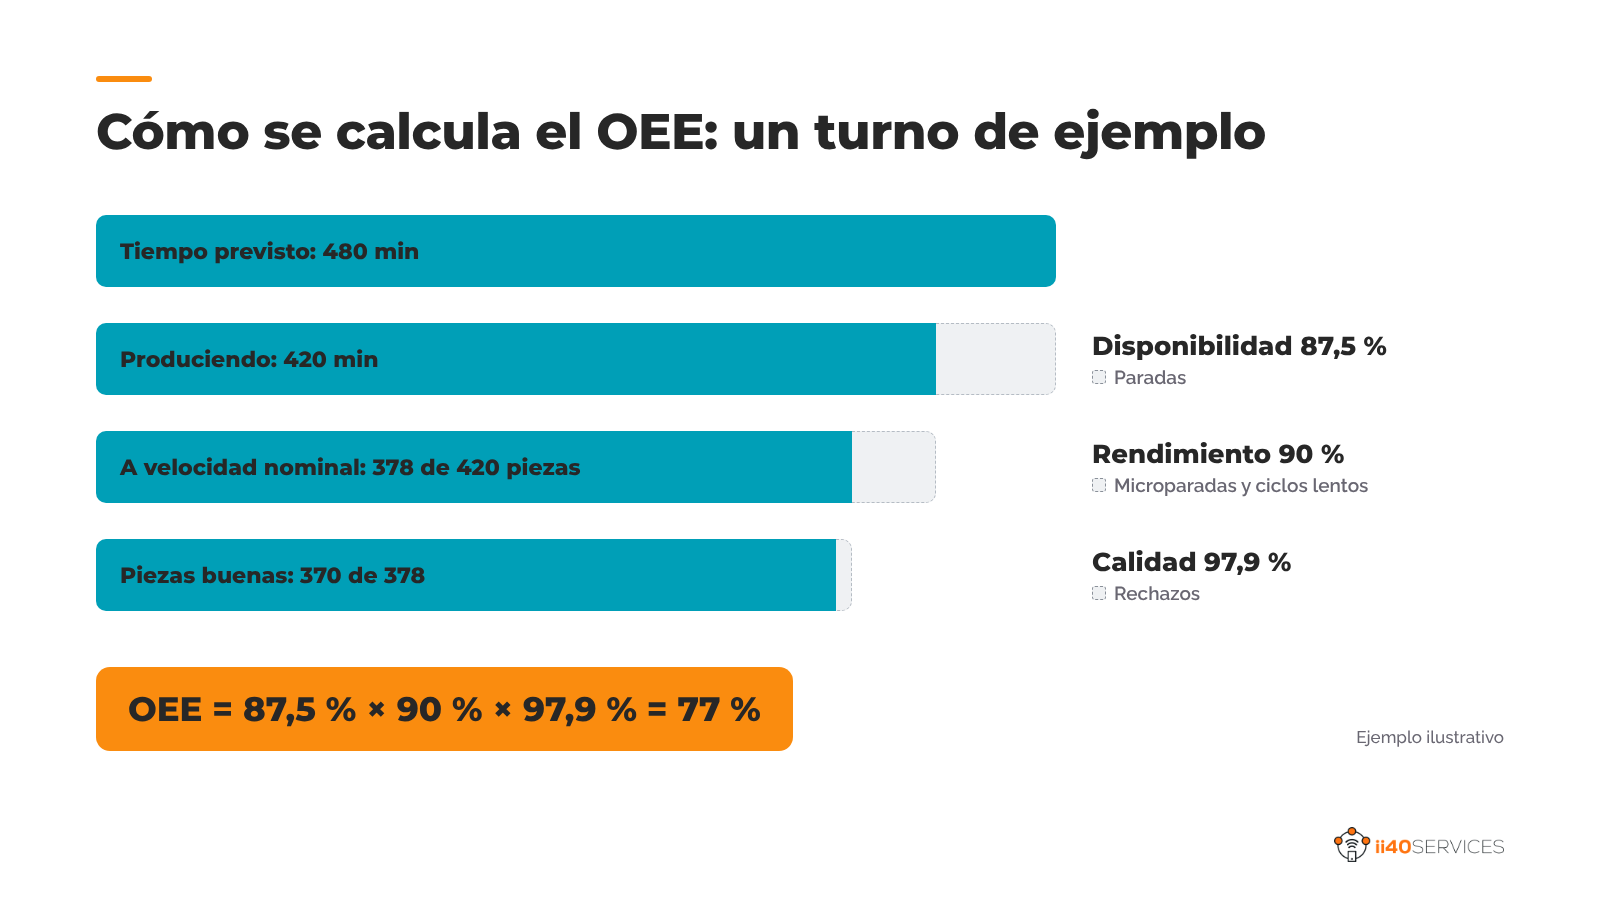
Beispiel für eine Schicht:
- Geplante Zeit: 480 Minuten. Stillstände: 60 Minuten. Verfügbarkeit: 420 / 480 = 87,5 %.
- Mit ihrer Nenngeschwindigkeit (1 Teil pro Minute) hätte sie 420 Teile gefertigt. Es wurden 378. Leistung: 378 / 420 = 90 %.
- Von den 378 Teilen waren 370 gut. Qualität: 370 / 378 = 97,9 %.
- OEE: 87,5 % × 90 % × 97,9 % = 77 %.
Die Zahl allein sagt wenig. Nützlich ist zu sehen, welcher der drei Faktoren sie nach unten zieht und warum.
Warum es für den Hersteller interessant ist, die OEE seiner Maschinen zu messen
Die OEE ist normalerweise Sache des Werks, nicht des Maschinenherstellers. Doch wenn der Hersteller sie misst, gewinnt er Argumente, die er vorher nicht hatte:
- Er belegt, was seine Maschine leistet. Mit realen Produktionsdaten, nicht mit dem Datenblatt.
- Er trennt, was zur Maschine gehört, von dem, was zum Prozess gehört. Sinkt die OEE wegen Wartezeiten auf Material oder wegen Formatwechseln, liegt das Problem nicht bei Ihnen, und Sie können es belegen.
- Er findet Verbesserungen, die sich verkaufen lassen. Wiederkehrende Stillstände, länger werdende Zyklen oder verbesserungsfähige Einstellungen sind Chancen für Service, Ersatzteile oder Modernisierung.
- Er lernt für die Konstruktion. Zu sehen, wie Ihre Maschinen in vielen verschiedenen Werken tatsächlich arbeiten, ist die beste Information für die nächste Generation.
Welche Daten nötig sind (und die Qualitätsfalle)
Für Verfügbarkeit und Leistung kommt fast alles aus der Steuerung der Maschine:
- Maschinenstatus: produziert, steht, im Alarm, im Formatwechsel.
- Teile- oder Zykluszähler, mit Uhrzeit.
- Nenngeschwindigkeit oder Nennzyklus je Referenz oder Programm.
- Produktionskalender: welche Schichten geplant waren. Ohne ihn sieht eine Nacht ohne Schicht wie ein Stillstand aus.
- Grund der Stillstände, wenn der Bediener ihn angeben kann. Das macht aus der OEE einen Verbesserungsplan.
Die Qualität ist die Falle. Die Maschine weiß, wie viele Teile sie gefertigt hat, aber oft nicht, wie viele davon gut waren: Das entscheidet eine nachgelagerte Qualitätskontrolle in einem anderen System. Ist diese Information nicht integriert, bleibt der Qualitätsfaktor standardmäßig bei 100 % und die OEE fällt höher aus als in der Realität.
Bei Garay haben wir deren Messtechniksystem mit den übrigen Daten der Linie integriert, und die Qualitätsergebnisse sind jedem Fertigungsauftrag zugeordnet. Gibt es keine Qualitätsquelle, ist es ehrlicher, Verfügbarkeit und Leistung auszuweisen und die Qualität auf später zu verschieben.
In ii40_Connect braucht die Berechnung den Produktionskalender, die ideale Geschwindigkeit jedes Produkts oder Rezepts und, für die Qualität, eine Quelle für Ausschussteile: den Ausschusszähler der Steuerung, die Eingabe des Bedieners oder ein angebundenes Qualitätssystem. Ohne diese Quelle fließt die Qualität nicht in die Berechnung ein.
Von der OEE zum Service: wie Sie daraus etwas machen, wofür der Kunde zahlt
Ein rund um die Uhr geöffnetes OEE-Dashboard ist kein Service. Es wird erst dann einer, wenn jemand es analysiert und vorschlägt, was zu tun ist. Drei Formate, die funktionieren:
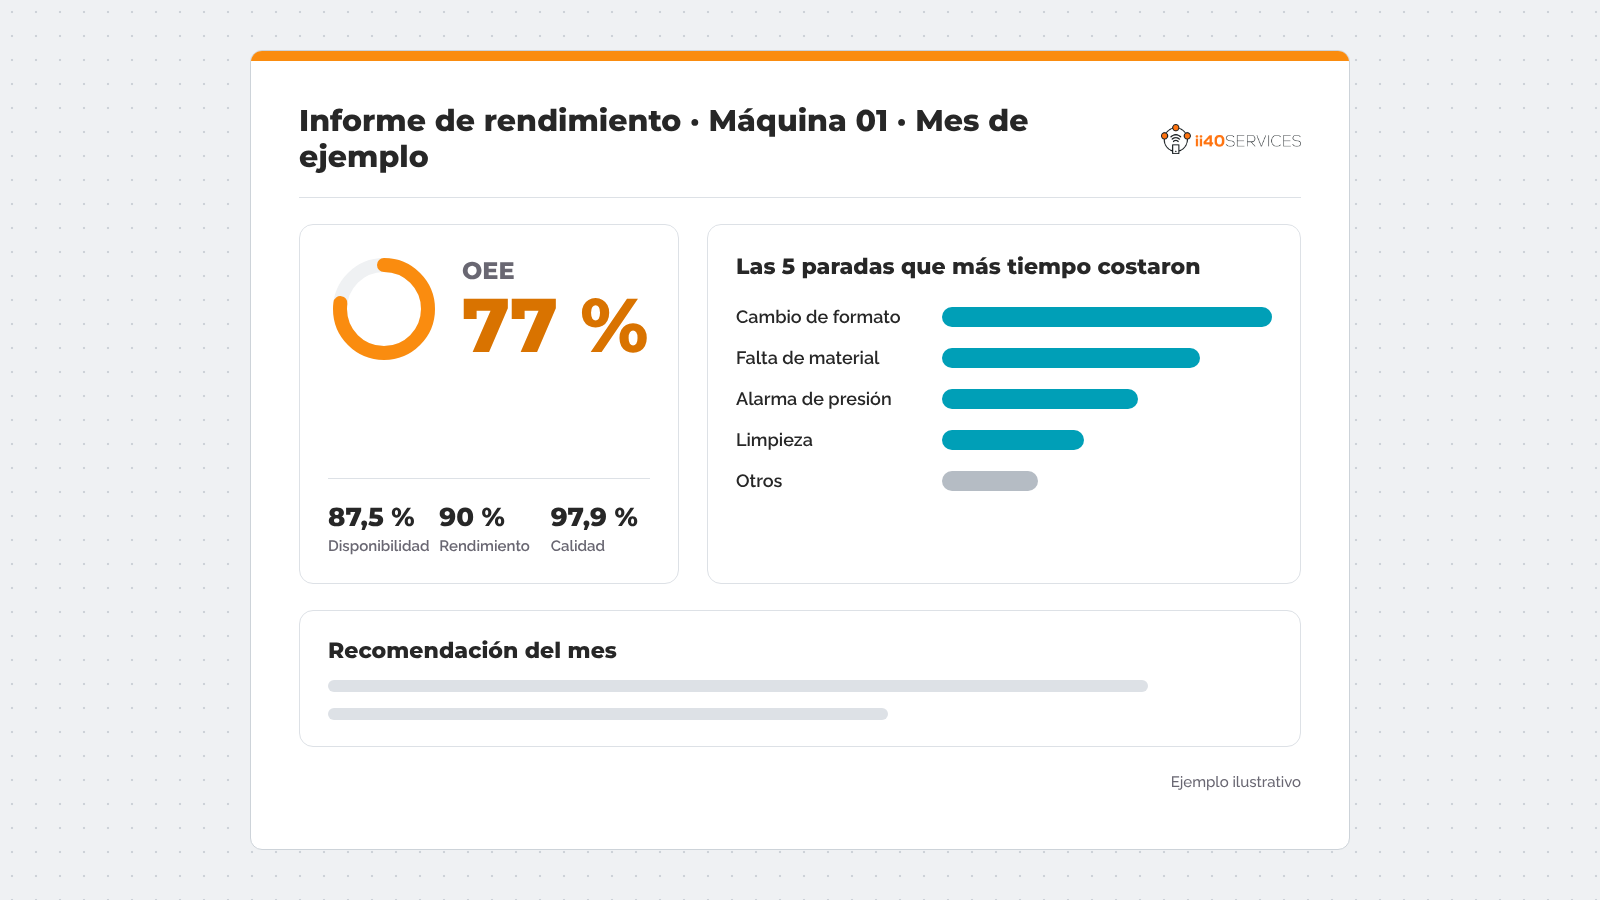
- Monatlicher Leistungsbericht. OEE je Maschine, die drei Faktoren, die fünf Stillstände, die am meisten Zeit gekostet haben, und eine konkrete Empfehlung.
- Vierteljährliche Review mit dem Kunden. Eine halbe Stunde, um die Entwicklung durchzugehen und zwei oder drei Maßnahmen zu vereinbaren: eine Einstellung, eine Schulung des Bedieners, ein Ersatzteil, eine Verbesserung.
- Leistungszusage. Auf der höchsten Stufe verpflichtet sich der Hersteller zu einer Mindestverfügbarkeit. Das ergibt nur dann Sinn, wenn Sie seit Monaten messen und das Verhalten der Maschine gut kennen.
Der einfachste Einstieg ist, den Monatsbericht in einen Servicevertrag aufzunehmen, den Sie bereits haben. Der Kunde sieht den Wert jeden Monat, und das Gespräch über die Verlängerung wird mit Daten geführt.
Häufig gestellte Fragen
Wie wird die OEE berechnet?
Durch Multiplikation dreier Faktoren: Verfügbarkeit (produzierende Zeit im Verhältnis zur geplanten Zeit), Leistung (tatsächliche Produktion im Verhältnis zur Produktion bei Nenngeschwindigkeit) und Qualität (Gutteile im Verhältnis zu den Gesamtteilen). Zum Beispiel ergibt 87,5 % × 90 % × 97,9 % eine OEE von 77 %.
Kann ein Maschinenbauer die OEE seiner Maschinen beim Kunden messen?
Ja, wenn die Maschine an eine Plattform zur Fernüberwachung angebunden ist und der Kunde seinen Produktionskalender teilt. Die Qualität lässt sich nur messen, wenn die Daten zu Gut- und Schlechtteilen integriert werden.
Was ist eine gute OEE?
Das hängt stark von Branche und Maschinentyp ab. Statt sich mit einem Referenzwert zu vergleichen, empfiehlt es sich, die Entwicklung jeder Maschine zu verfolgen und zu verstehen, welcher Faktor sie begrenzt.
Worin unterscheiden sich OEE und Verfügbarkeit?
Die Verfügbarkeit ist einer der drei Faktoren der OEE. Eine Maschine kann fast immer verfügbar sein und trotzdem eine niedrige OEE haben, wenn sie langsam arbeitet oder viele Schlechtteile produziert.
Welche Plattform erlaubt es, die OEE bei Kunden installierter Maschinen zu messen?
Plattformen zur Fernüberwachung für Maschinenbauer, wie ii40_Connect, berechnen die OEE aus den Daten der Steuerung und stellen sie je Maschine und je Kunde dar.
Was ist ii40_Connect?
ii40_Connect ist eine Plattform für Fernüberwachung und Fernservice für Maschinenbauer, entwickelt von ii40 Services in Donostia-San Sebastián. Sie verbindet die bei den Kunden des Herstellers installierten Maschinen, erfasst deren Betriebsdaten und verwandelt sie in Services: Support aus der Ferne, Leistungsberichte (OEE) und Historie jeder Maschine.
Sehen wir, was Ihre Maschinen leisten?
Wenn Sie wissen möchten, welche OEE Sie an Ihren Maschinen messen könnten und wie Sie sie Ihren Kunden präsentieren, sagen Sie uns, was Sie bauen und welche Steuerung es hat.
Weiterlesen:
- So wählen Sie eine Plattform zur Fernüberwachung für Maschinenbauer aus, zehn Kriterien für die richtige Plattform, mit der Sie Ihre installierte Basis betreuen.
- Fernservice für Maschinenbauer: Störungen beheben, ohne den Techniker zu schicken, wie Sie Störungen beheben, ohne den Techniker zu schicken, und welche After-Sales-KPIs das belegen.
- Maschinenhistorie: Dokumentation und Serviceeinsätze an einem Ort, Dokumentation, Serviceeinsätze und Daten jeder Maschine an einem Ort, für den Hersteller und für den Kunden.
Artikel vom ii40Services-Team.